三明市春秋竹业有限公司竹板材加工技术参数与质量管控要点解析
竹板材加工从来不是简单的“劈竹成板”。从原竹采伐到成品出库,含水率、纤维方向、胶合应力这三道关卡,稍有不慎就会让板材开裂或变形。作为深耕闽中竹产区多年的制造企业,三明市春秋竹业有限公司在竹制品加工环节沉淀了一套可量化的控制体系,今天拆解其中的关键参数与质检逻辑。
一、原竹预处理:含水率与纤维取向的博弈
进厂毛竹必须控制在4-6年竹龄,这个阶段的竹青纤维密度达到峰值。我们实测过,竹龄低于3年的板材静曲强度会下降约18%,而超过7年的老竹因糖分积累易生虫蛀。切片前,整竹需经120小时梯度干燥——先以60℃低温慢烘12小时,再逐步升至85℃,最终将含水率精准锁定在8%±1.5%。这个区间内,竹材的尺寸稳定性最优,后续胶合时内应力最小。若含水率超过10%,热压时极易出现鼓泡;低于6%,则竹片脆性增大,铣型时边缘崩裂率会翻倍。
二、胶合与热压工艺:温度曲线比压力更关键
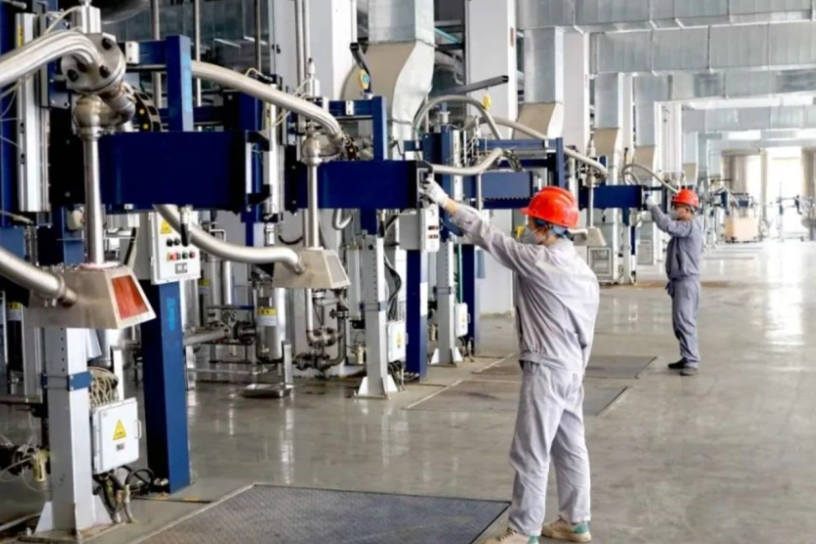
很多同行关注压机的吨位,却忽略了升温速率。在竹板材生产线,我们采用三阶段热压曲线:预热段(50-70℃)维持2分钟排除水汽,进入固化段(130-140℃)保持6分钟,最后降温段以3℃/分钟的速率缓降。酚醛树脂胶在130℃以上才能完成交联反应,但超过150℃会导致胶层碳化发脆。实际检测中,按此曲线压制的板材,其胶合强度可达1.2MPa以上,远超国标0.7MPa的要求。对于竹木建材领域的厚板(≥20mm),我们还会增加一次冷压定型工序,时长4-6小时,以消除热压后的残余应力。
在三明市春秋竹业有限公司的车间里,每批次板材都要通过超声波无损扫描,专门捕捉内部2mm以上的空洞或离层。这项检测虽然增加单张成本约3元,但能将出厂后的翘曲投诉率从行业平均的2.6%压降至0.4%以下。
- 密度控制:成品竹板材密度需稳定在0.85-0.95g/cm³,密度过高则刀具磨损加剧,过低则握钉力不足。
- 表面砂光:采用180目砂带粗砂+240目精砂两道工序,确保表面粗糙度Ra≤3.2μm,为后续涂装或贴面提供平整基面。
- 养生周期:热压后的板材必须码放养生至少7天,让内部应力自然释放,否则裁切时会发生不可预测的微量弯曲。
三、常见缺陷的溯源与工艺修正
实际生产中,竹青残留是最高发的质量问题。竹青层含蜡质,拒胶率高达40%。我们的解决方案是:在刨切工序后增加一道等离子体表面处理,利用活性粒子轰击竹青表面,将表面能提升至42mN/m以上(未处理仅为28mN/m)。经此工艺改良后,竹工艺品的油漆附着力可达到百格测试4B级,特别适合制作高端竹工艺品和竹木建材饰面板。
另一个常见难题是薄板(3-5mm)的翘曲。常规砂光机处理不了这种柔性板材,我们专门改装了双辊压平装置,配合红外线在线测厚仪,每0.5秒扫描一次板宽方向厚度偏差,并将信号反馈至压辊间隙调节系统。这套闭环控制让厚度公差稳定在±0.15mm以内,远优于普通工厂的±0.3mm。
四、出厂前的破坏性抽检清单
每批成品发货前,除了常规的含水率测试和外观检验,我们还会随机抽取两张板材做破坏性测试:一是沸水煮4小时后的剥离试验,观察胶层是否起泡;二是用万能试验机测静曲强度(要求≥80MPa),并记录断裂位置——若在胶合层断裂则判为不合格,若在竹材本体断裂则合格。这套标准已沿用六年,帮助我们在竹制品货源批发领域积累了稳定的客户口碑。
竹板材加工的精髓在于平衡——既要追求生产效率,又要守住理化指标的底线。三明市春秋竹业有限公司通过将上述参数固化到作业指导书中,并配合每季度的工艺纪律检查,确保每片出厂竹板材都能达到“可追溯、可复现”的质量水准。对于任何规格的定制需求,我们建议客户在开模前提供样品进行小批试制,而非直接套用常规参数。