竹板材加工精度控制要点及三明市春秋竹业有限公司品控实践
竹板材的加工精度,直接决定了成品是成为高端竹木建材还是沦为低质竹制品。在三明市春秋竹业有限公司的生产车间里,我们始终将“公差控制”视为竹制品加工的生命线——一块合格的竹板材,其厚度误差必须控制在±0.2mm以内,否则在后续的竹工艺品雕刻或竹木建材拼接中,就会出现无法弥合的缝隙或变形。
一、关键工序的精度参数与设备调校
从原竹截断到压板成型,每一道工序都藏着具体的数据门槛。以我们常用的精密刨切机为例,刀辊转速需稳定在2800-3200rpm,进料速度则根据竹材含水率(控制在8%-12%)调整至6-8m/min。若刨切后板材表面出现波浪纹,多半是刀片钝化或压辊压力不均——此时务必停机检查,而非强行调高转速掩盖问题。
在热压环节,温度曲线比压力值更关键。三明市春秋竹业有限公司的品控团队采用三段式升温法:初始60℃保温10分钟让胶水预固化,接着升至135℃维持8分钟完成主固化,最后自然降温至40℃以下再卸压。这套工艺能把板材的翘曲度控制在0.5‰以内,远优于行业常见的1‰标准。
打磨与砂光:看不见的精度陷阱
多数厂家忽略的是,砂光机的砂带目数选择会直接影响板材表面微观平整度。粗砂(60-80目)去除毛刺,中砂(120-150目)找平,细砂(240目以上)出光——三步缺一不可。若跳过中砂直接细砂,表面虽亮但摸上去有细微起伏,这在后续上漆时就会暴露为橘皮纹。我们要求每批次抽查3%的板材,用塞尺在四角及中心点检测厚度,数据实时录入MES系统。
二、加工中的注意事项与常见问题排查
竹板材开裂和碳化黑斑,是客户投诉率最高的两类问题。前者多因干燥后回潮不均,后者则是刨切时局部过热导致。针对性地,我们会在雨季(相对湿度超75%)将半成品仓库的除湿机设定为55%RH恒湿,并在刨切机刀口加装微量冷却喷雾(流量0.5L/h),既降温又不影响竹屑回收。
常见问题中,板材端头崩边通常与进料方向有关——竹纤维有方向性,逆纤维进料必然崩边。正确做法是顺着竹青面方向进刀,且刀具前角保持15°-20°。若客户反馈钉钉子时板材劈裂,则需检查压板密度是否低于0.85g/cm³,必要时在板边预钻导孔。
出厂前的全检流程
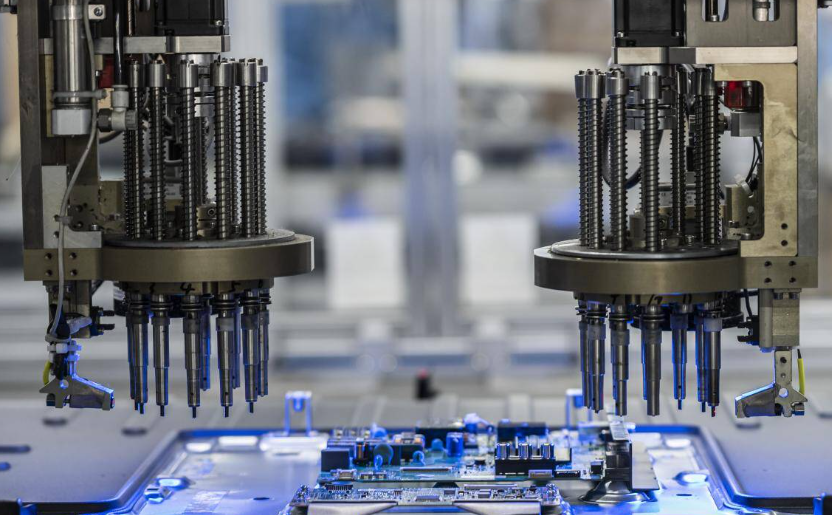
我们执行“三检制”:首检(开机前)、巡检(每2小时)、终检(包装前)。终检使用激光测厚仪连续扫描整板,凡厚度波动超0.15mm即判次品。同时,每包竹板材侧面会喷印生产批号、含水率及质检员编号——这不仅是追溯,更是对“三明市春秋竹业有限公司”这块招牌的负责。
回到精度控制本身,它从来不是单一设备的问题,而是从原竹分选(径级≥10cm)、切削参数、胶合压力到环境湿度的系统性工程。作为竹制品货源批发商,我们深知只有把每个0.1mm的细节抠到位,竹木建材和竹工艺品才能经得起市场检验。
精度,是竹板材的灵魂。三明市春秋竹业有限公司愿以二十年的品控实践,为每一位合作伙伴提供稳定、可靠的竹制品加工与竹板材供应。欢迎实地考察我们的生产线,用数据说话。