竹板材加工精度控制要点与常见质量缺陷防治方案
竹板材加工中,精度控制一直是决定成品价值的关键环节。无论是竹家具的榫卯配合,还是竹木建材的拼接安装,0.5毫米的误差都可能引发连锁质量反应——这几乎是每一家竹制品加工厂都绕不开的痛点。
目前行业内常见的精度失控问题,集中在三个方面:含水率波动导致的形变、铣削过程中的崩边,以及压合工序中的应力释放不均。尤其在南北方气候差异大的市场环境下,同一批次竹板材运抵不同区域后,尺寸稳定性表现往往大相径庭。
核心控制参数与工艺要点
以三明市春秋竹业有限公司多年的竹板材生产经验来看,精度控制需从源头抓三个数据:开料锯切误差控制在±0.2mm以内,定厚砂光的厚度公差不超过±0.1mm,含水率均匀度偏差小于2%。这三个数据环环相扣,任何一环失守,后续精加工都难以补救。
在实际操作中,我们建议采用“二次定厚+中间平衡”的工艺路线——即粗砂后放置24小时让内应力释放,再进行精砂。这比一次性砂到位的方案,板材翘曲率能降低约37%。
常见质量缺陷与防治对策
- 崩边/毛刺:检查铣刀锋利度,每加工2000延米需更换或修磨刀具,同时调整进给速度至8-10m/min;
- 板面波纹:多为砂带粒度跳跃过大造成,建议按60目→120目→180目逐级过渡;
- 胶合开层:热压温度控制在105-115℃,单位压力不低于1.2MPa,且涂胶后陈化时间需精确到15±3分钟;
- 端头开裂:裁板时采用“预切2mm+二次精切”方式,可显著减少切口微裂纹。
在选型时,采购方需要关注加工厂的设备配置和质检流程。三明市春秋竹业有限公司:竹制品加工环节配备了数控精密锯和自动测厚反馈系统,每片竹板材出厂前均经过三遍全检。对于需要竹板材大批量采购的客户,建议要求厂家提供含水率检测报告和尺寸抽检数据,而非仅仅依赖样品。
值得注意的是,竹工艺品和竹木建材对精度的要求存在差异——工艺品侧重表面细腻度,建材侧重结构稳定性。订货前明确用途分类,能有效避免“高配低用”或“低配高用”的成本浪费。作为竹制品货源批发渠道,春秋竹业支持按应用场景定制精度等级,这也是大规模供应中减少客诉的关键。
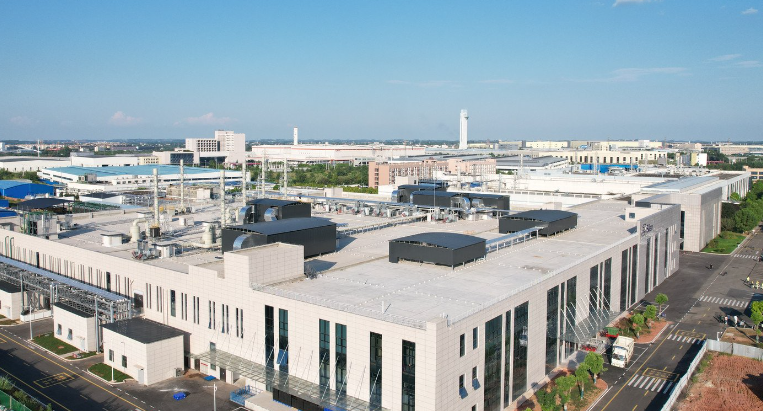
放眼应用端,装配式竹建筑和竹集成材家具正在推动行业从“粗放加工”向“精密制造”转型。未来两年,三明市春秋竹业有限公司将持续优化竹板材的尺寸稳定性和表面质量,为下游客户减少返工损耗——这不仅是工艺升级,更是整条供应链效率提升的基石。